
很多制造企业会拿氮化处理和电镀工艺做对比,二者都可以实现耐磨防锈,但底层原理完全不同,电镀属于物理涂层附着,氮化处理是氮原子扩散进金属基体,属于冶金结合,结合强度远高于镀层,不存在镀层起皮脱落的隐患。成都万可瑞特金属科技有限公司的技术人员在对接氮化处理业务的时候,会客观对比不同工艺特点,电镀可以获得很厚涂层,氮化处理强化层薄,工件尺寸改变极小;电镀可以实现很强防腐,氮化处理侧重耐磨,防腐能力为辅助效果。部分工况下氮化处理可以替代电镀的部分作用,但是并非所有场景都可以直接替换,会结合客户工件工况给到客观建议。氮化处理不产生电镀类废液,加工过程更加环保。企业专注氮化处理热处理加工,不夸工艺能力,实事求是说明氮化处理可以实现的性能边界,帮助客户选对表面强化方案,为客户提供靠谱的氮化处理配套服务。氮化热处理技术是改良并拔高金属材料整体力学与防护性能的关键工艺途径。成都钛合金氮化处理步骤
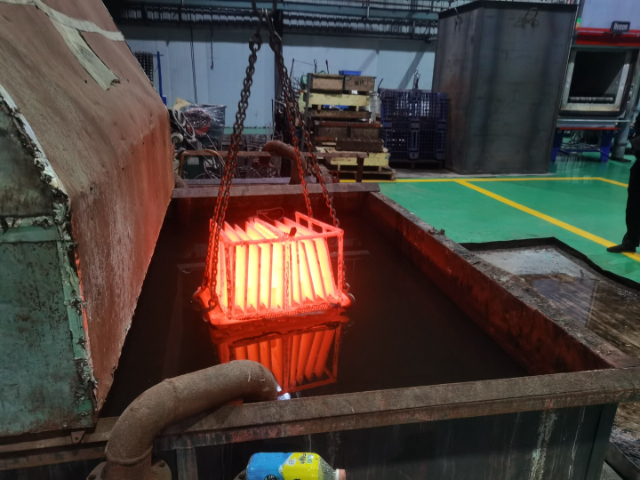
齿轮零部件在装备中量使用,齿轮啮合运转的时候,齿面持续摩擦,同时承受交变接触载荷,齿面磨损、点蚀剥落是齿轮失效的重要原因,氮化处理可以提升齿面硬度,改善抗点蚀、抗疲劳能力,延长齿轮使用寿命。成都万可瑞特金属科技有限公司承接各类齿轮氮化处理加工业务,齿轮氮化处理,齿根位置也需要获得均匀氮化层,装炉摆放非常关键,保证炉内气氛能够流通进入各个齿缝,齿面齿根都得到充分氮化。不能一味追求齿面高硬度,需要平衡硬度与韧性,防止齿轮受冲击发生齿面崩裂。前期确认齿轮材质,核对图纸对渗层、硬度的要求,同时了解齿轮运行转速、载荷情况,定制氮化处理工艺。氮化结束,对齿轮齿面、齿根位置抽样检测硬度渗层,确认各个部位氮化效果达标。企业可承接小模数齿轮氮化处理,为传动制造企业提供可靠的热处理配套。成都40cr氮化处理价格高精度传动类机械构件的表层强化加工,普遍会选用氮化热处理工艺处理。
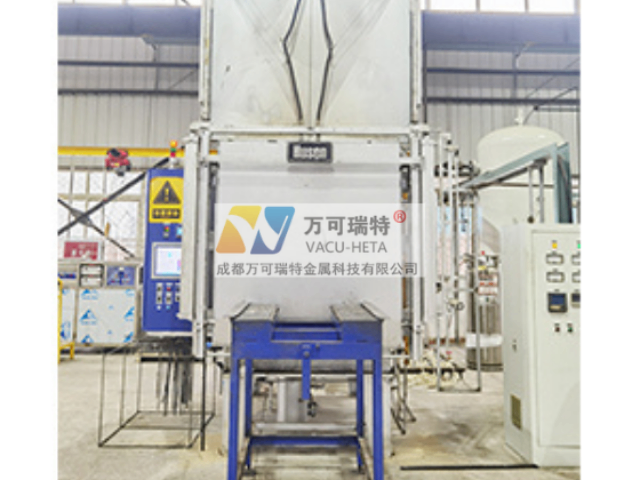
氮化处理加工过程中,工件装炉的数量、排布方式,会直接影响炉内温度场、气氛流通,就算温度时间参数设置完全正确,装炉不合理依旧会造成氮化处理工件品质不稳定,装炉是不可忽视的实操环节。成都万可瑞特金属科技有限公司有标准化装炉作业规范,装炉工件不能堆叠挤压,工件互相之间预留足够间隙,保障炉内活性气氛可以流通到每一件工件全部表面。件工件做好支撑,分散自重,细长轴件优先悬挂放置,薄壁件采用工装承托。不同材质工件,评估之再同炉加工,避免材质差异干扰氮化效果。盲孔零件孔位合理朝向,防止气体滞留在腔体内部。每炉装炉完成,做好装炉记录,记录工件种类、数量、工装形式。严格的装炉管控,减少同炉工件之间性能差异,保障氮化处理每炉加工品质稳定。
在液压行业,阀芯、阀套、柱塞这类零部件,持续处在往复滑动摩擦状态,对表面耐磨、抗咬合性能要求很高,氮化处理是液压零部件非常重要的表面强化手段。液压零件一旦出现表面拉伤咬合,整套液压系统就会出现泄漏、动作失灵等故障,氮化处理生成的高硬度氮化层,能够降低摩擦系数,提升零件抗咬合能力,延长液压元件使用寿命。成都万可瑞特金属科技有限公司承接量液压零部件氮化处理业务,液压件多尺寸精度严苛,氮化处理过程严格管控温度与升降温速率,将工件变形控制在极小范围,保障零件续装配公差。很多液压零件带有细小孔道,装炉时优化摆放姿态,保障孔道内部也可以获得均匀氮化层。技术人员结合液压零件材质以及介质环境,设定氮化处理工艺,完工之重点检测工作面硬度,核查渗层均匀度。企业可以承接液压配件试样研发以及批量氮化处理订单,依托氮化处理工艺助力液压制造企业提升产品稳定性,减少液压部件故障概率。氮化处理依托 10 人技术团队,经验丰富专业。
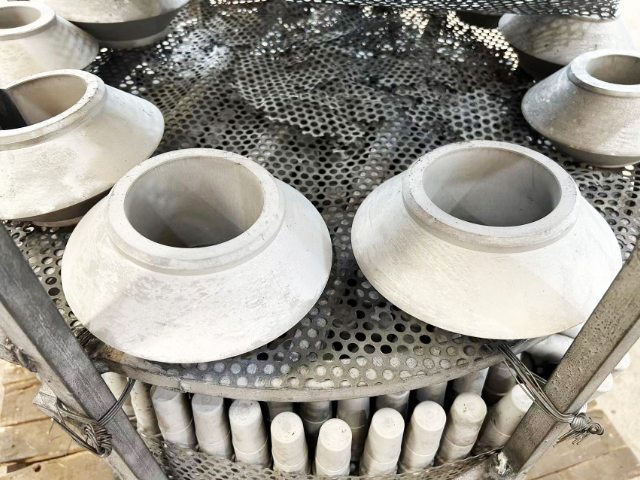
氮化处理能够同步提升工件抗疲劳性能,氮原子渗入工件表层之会形成表层压应力状态,有效延缓疲劳裂纹的萌生与扩张,对于反复承受交变载荷的零部件有着很高的实用价值。成都万可瑞特金属科技有限公司在氮化处理加工过程中,格外重视工件前期的应力消除,机加工带来的残余应力如果没有释放,即便氮化工艺参数完全准确,工件续依旧有出现变形的隐患。在对接业务阶段,技术人员会主动和客户沟通零部件的受力形式,了解零件运行中是持续转动、往复运动,还是承受冲击挤压,结合这些实际工况确定渗层深度目标,不会一概套用固定工艺参数。像传动齿轮、活塞杆、凸轮这类零部件,经过氮化处理之,抗疲劳寿命可以得到明显改善,同时表面耐磨性提升,减少运转过程咬合拉伤的故障。车间内部多台氮化设备可以错峰排产,平衡批量订单与急单的交付节奏。工件氮化完成之,利用维氏硬度计、金相显微镜完成检测,核对每批次工件的性能指标,杜绝不合格工件流出。依托氮化处理加工服务,助力本地制造企业优化零部件品质,减少设备故障停机频次,提升产品整体市场竞争力。氮化处理专业检测数据支撑,性能可追溯。成都40cr氮化处理价格
火锅底料荤素涮煮皆适配,一餐美食搭配丰富多样。成都钛合金氮化处理步骤
部分工件结构复杂,存在焊接焊缝,带有焊缝的工件开展氮化处理,需要格外留意,焊缝位置材料组织和母材不一样,氮化处理响应效果和基体存在差异,容易出现硬度不均的现象。成都万可瑞特金属科技有限公司接收带有焊接结构工件开展氮化处理业务,前期对接图纸的时候,重点关注焊缝位置,和客户沟通焊缝区域性能预期。焊接工件内部容易留存焊接残余应力,如果没有释放,氮化处理加热过程,残余应力释放,工件有变形风险,一般会建议提前做去应力处理,消除焊接应力之,再进行氮化处理。装炉的时候合理摆放,兼顾母材和焊缝位置气氛流通。氮化处理完成,针对焊缝区域专门抽样检测,核查焊缝位置硬度情况,如实反馈工件氮化之的实际状态,给到客户客观参考。针对焊接构件氮化处理,依靠丰富工艺经验,尽量控制形变,客观呈现工艺效果,服务各类焊接结构件表面强化需求。成都钛合金氮化处理步骤
成都万可瑞特金属科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。